Formulación de plásticos técnicos reforzados con fibra de vidrio

Formulación de plásticos técnicos reforzados con fibra de vidrio

Elementos de husillo para extrusoras de doble husillo

Mezcla uniforme y conservación de la longitud de las fibras

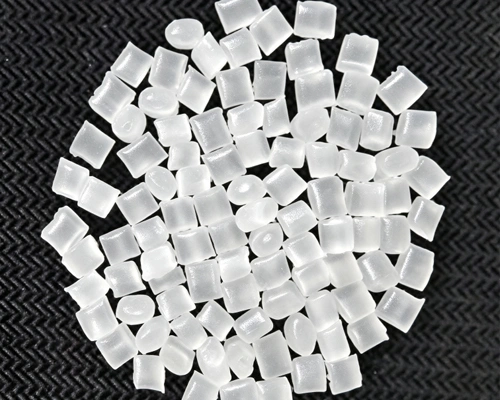
Un fabricante de compuestos de plásticos técnicos reforzados con fibra de vidrio, como PA6, PA66, PBT y PP-GF, con contenidos de fibra del 20 al 50 %, necesitaba cumplir requisitos exigentes de propiedades mecánicas, estabilidad dimensional y uniformidad entre lotes para aplicaciones en automoción, equipos eléctricos y electrónicos y componentes estructurales industriales. El principal desafío consistía en conseguir una impregnación adecuada de las fibras con la resina y distribuirlas uniformemente, evitando una rotura excesiva que pudiera afectar a las propiedades del material.

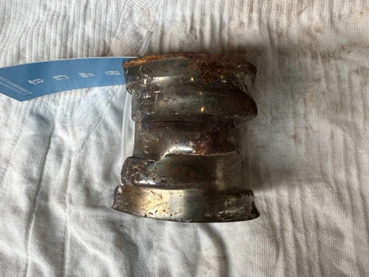
Tras optimizar la configuración de los husillos y seleccionar materiales resistentes al desgaste para las distintas zonas de trabajo, conseguimos prolongar la vida útil de los componentes en las principales zonas de desgaste de 4–6 a 10–16 meses. Según los resultados del proyecto, las paradas anuales de mantenimiento se redujeron un 32 % y los costes operativos totales aproximadamente un 16 %. También se registraron mejoras en la conservación de la longitud de las fibras y en la resistencia a la tracción y a la flexión del material procesado.
Formulación de plásticos técnicos reforzados con fibra de vidrio

Desafíos del cliente

  • Rotura y reducción de la longitud de las fibras, con efectos sobre las propiedades mecánicas del producto.
  • Necesidad de equilibrar la intensidad de mezcla con la conservación de la longitud de las fibras.
  • Distribución irregular de las fibras e impregnación insuficiente con la resina.
  • Desgaste progresivo de los elementos de husillo, con efectos sobre la estabilidad del proceso.

Motivos del cambio de proveedor

Los componentes estandarizados del proveedor anterior no respondían adecuadamente a las exigencias del procesamiento de plásticos reforzados. La configuración original de los husillos incorporaba una proporción excesiva de bloques de amasado de alta cizalladura. Aunque favorecía la distribución de las fibras, también provocaba una rotura innecesaria durante el mezclado, dificultando la conservación de su longitud efectiva.

Nuestra solución

01

Optimización de la configuración de los husillos para conservar la longitud de las fibras

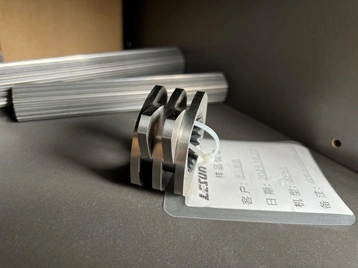
Revisamos la disposición de los elementos de husillo para limitar la rotura adicional de las fibras después de su incorporación al proceso. Para ello, redujimos la proporción de bloques de amasado de alta cizalladura dispuestos de forma continua y ajustamos las condiciones de cizalladura a las que se someten las fibras durante las etapas posteriores de mezcla.

Desafíos del cliente
02

Mejora de la mezcla distributiva

Sustituimos parte de los bloques de amasado convencionales por elementos de mezcla distributiva, como los elementos TME, para favorecer una distribución más uniforme de las fibras mediante la redistribución del material fundido. También incorporamos elementos de baja cizalladura en las zonas donde resultaban adecuados, con el objetivo de equilibrar la mezcla y la conservación de la longitud de las fibras.

03

Selección de materiales resistentes al desgaste según la zona de trabajo

Seleccionamos materiales en función de las condiciones de cada zona de procesamiento. Para la zona de alimentación lateral de fibra de vidrio utilizamos una aleación pulvimetalúrgica de base hierro con alta tenacidad. En las zonas de mezcla, transporte y generación de presión empleamos aleaciones pulvimetalúrgicas de base hierro con elevada resistencia al desgaste, adaptadas a la abrasión producida durante el procesamiento de materiales reforzados.

Resultados del proyecto

Indicador Resultado
Longitud efectiva de las fibras Mejor conservación
Resistencia a la tracción y a la flexión Mejora de las propiedades mecánicas
Vida útil en las principales zonas de desgaste De 4–6 a 10–16 meses
Paradas anuales de mantenimiento Reducción del 32 %
Costes operativos totales Reducción aproximada del 16 %

Resumen del proyecto

En este proyecto combinamos una configuración de husillos diseñada para limitar la rotura de las fibras con una selección de materiales resistentes al desgaste según las condiciones de cada zona de procesamiento. Esta intervención permitió mejorar las propiedades del compuesto reforzado y prolongar la vida útil de los componentes. El caso demuestra la importancia de adaptar los elementos de husillo no solo a los requisitos mecánicos de la extrusora, sino también a las características del material que se desea obtener.